

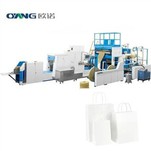
Kvadratiniai popieriniai maišeliai, kaip svarbi šiuolaikinės pakuotės forma, plačiai naudojami maisto, kasdienėje chemijos ir chemijos pramonėje. Šių maišelių kokybė turi ne tik tiesioginės įtakos gaminio išvaizdai, bet ir gaminio sandarumui, ilgaamžiškumui ir transportavimo saugai. Šiame dokumente pagrindiniai veiksniai, turintys įtakos plokščio-dugninio popierinio maišelio kokybei, sistemingai analizuojami iš penkių aspektų: žaliavos parinkimo, įrangos veikimo, proceso parametrų valdymo, veikimo specifikacijos ir aplinkos valdymo, taip pat pateikiamos optimizavimo strategijos.
1. Žaliavų kokybė: maišelio kokybės pagrindas
Žaliavos yra pagrindinis plokščių popierinių maišelių kokybės veiksnys. Maišelių stiprumas, kietumas, sulankstymas ir spausdinimas yra glaudžiai susiję su žaliavų savybėmis.
1.1 Popieriaus pasirinkimas
Kvadratinių popierinių maišelių pagrindinė medžiaga paprastai yra kraftpopierius arba medžiaginis popierius. Kraftpopierius pasižymi dideliu stiprumu, dideliu atsparumu plyšimui, puikiu spausdinamumu ir t. t., todėl jis yra pirmasis aukščiausios klasės-pakavimo pasirinkimas. Kita vertus, maišų popieriaus stiprumas ir kaina yra subalansuoti optimizuojant pluošto santykį ir celiuliozės procesą. Jei popieriaus pluošto ilgis yra nepakankamas, plakimo laipsnis per didelis arba masė nevienoda, pakavimo procese gali lengvai sutrūkti, susiraukšlėti ar iškirpti. Pavyzdžiui, vienos įmonės grąža padidėjo 15 % po to, kai panaudojo nepakankamo pluošto stiprumo medžiaginį maišelių popierių, todėl gaminių partijos dugnas įtrūko.
1.2 Sudėtinės savybės
Siekiant pagerinti atsparumą drėgmei, alyvos atsparumą arba karščio sandarinimą, ant popierinio maišelio paviršiaus dažniausiai laminuojama polietileno plėvelė arba aliuminio folija. Kompozito storio vienodumas, karšto lydalo klijų sukibimo stiprumas ir laminavimo proceso stabilumas tiesiogiai veikia galutinio produkto kokybę. Jei kompozitiniame sluoksnyje atsiranda burbuliukų, sluoksnių ar storio nuokrypių, didesnių nei ±5 %, terminio sandarinimo sritis gali būti silpna arba spausdintas raštas neteisingai išlygiuotas.
1.3 Rašalai ir pagalbinės medžiagos
Spausdinimo rašalo sukibimas, atsparumas dilimui ir aplinkos apsauga turi atitikti pramonės standartus. Jei rašalas ir popierius arba kompozicinės medžiagos yra prastai suderinami, pakavimo procese gali atsirasti spalvos išblukimo, sukibimo, kvapo ir kitų problemų. Be to, pagalbinių medžiagų, tokių kaip rankenos ir juosta, kokybė turi būti griežtai kontroliuojama, kad būtų išvengta lūžimo ar išsiliejimo, o tai turi įtakos naudotojo patirčiai.
2. Įrangos našumas: pagrindinis krepšio palaikymas-Making Precision
Mechaninis tikslumas, automatizavimo lygis ir plokščiadugnės popierinių maišelių mašinos{0}} techninės priežiūros sąlygos yra pagrindiniai veiksniai, turintys įtakos popierinių maišelių gamybos kokybei.
2.1 Mechaninis tikslumas
Maišelio formos dydžio stabilumą tiesiogiai įtakoja pagrindinių komponentų, tokių kaip pjovimo lapas, lankstymo įtaisas ir terminis sandarinimo įtaisas, tikslumas. Pavyzdžiui, susidėvėję pjovimo peiliai gali sukelti maišelio ilgio poslinkį daugiau nei ±2 mm, o dėl netolygios karšto sandarinimo ašmenų temperatūros sandarinimo stiprumas gali skirtis 30 % ar daugiau. Viena įmonė, reguliariai kalibruodama savo įrangą, padidino krepšio ilgio pralaidumą nuo 85 iki 98 procentų.
2.2 Automatizavimo laipsnis
Šiuolaikinė popierinių maišelių mašina paprastai naudoja servovariklius, fotoelektrinį sekimą ir padėties nustatymą, PLC valdymo sistemą, kad būtų pasiektas didelis tikslumas ir greita automatinė gamyba. Jei įrangoje nėra nuokrypio koregavimo mechanizmo arba įtempimo valdymo sistemos, gali būti, kad popierius išlygiuotas, popierinio maišelio forma arba raštas netiks dėl popieriaus pakreipimo. Pavyzdžiui, viena įmonė, pristačiusi maišelių gamintoją su automatine korekcija, sumažino savo defektų skaičių 40%.
2.3 Priežiūra ir priežiūra
Bėgant laikui, įranga, kuri veikia ilgą laiką, gali turėti problemų, tokių kaip ašmenų atbukimas, termosandarių silikoninių trinkelių senėjimas arba transmisijos komponentų susidėvėjimas. Jei laiku nepakeisite susidėvėjusių -dalių arba valymo įrangos, gali kilti problemų, pvz., įstrigti popierius, nepilnas sandarinimas arba pakreiptas dydis maišant. Įmonė sukūrė įrangos remonto archyvus, kad prastovos laikas pailgėtų nuo 500 iki 1200 valandų.
3. Proceso parametrų kontrolė: mokslinė pastovios kokybės garantija
Tiksli pakavimo į maišus proceso parametrų kontrolė yra pagrindinis elementas, užtikrinantis produkto kokybės nuoseklumą.
3.1 Šildymo-sandarinimo procesas
Terminis sandarinimo temperatūra, slėgis ir laikas yra pagrindiniai veiksniai, turintys įtakos sandarinimo stiprumui. Per aukšta temperatūra gali pernelyg išsilydyti PE membrana, todėl sandariklis tampa trapus, o temperatūra gali būti nepakankama efektyviam susiliejimui. Pavyzdžiui, viena įmonė eksperimentiškai nustatė, kad kai šiluminis sandarinimas yra 140 laipsnių, slėgis 0,3 MPa ir laikas 0,8 sekundės, sandariklis gali būti 1,5 karto stipresnis nei reikalauja pramonės standartai.
3.2 Lankstymo ir formavimo procesas
Kvadratinio popierinio maišelio lankstymo kampas, gylis ir formavimo greitis turi atitikti popieriaus kietumą. Sulenkite per giliai arba per greitai, todėl popierius gali lūžti arba susiraukšlėti, o nepakankamas lankstymas turės įtakos 3D popierinio maišelio formai. Viena įmonė, optimizuodama vyrių mechanizmo konstrukciją, padidino praėjimo rodiklį nuo 90 procentų iki 97 procentų.
3.3 Įtempimo valdymas
Pakavimo procese popieriaus įtempimas turi būti stabilus, kad būtų išvengta maišelio formos deformacijos ar dydžio nuokrypio, kurį sukelia įtempimo svyravimai. Dėl per didelio įtempimo popierius ištemps ir deformuosis, o dėl nepakankamo įtempimo sukels popieriaus tiekimo nestabilumą. Viena įmonė naudoja uždaros -kilpos įtempimo valdymo sistemą, kad kontroliuotų maišo pločio nuokrypį iki ± 1 mm.
4. VEIKIMO STANDARTAS: ŽMOGAUS POVEIKIS KOKYBĖS GYNYBĖJE
Operatorių įgūdžių lygis ir standartinis sąmoningumas tiesiogiai veikia maišelių gaminimo kokybę.
4.1 Įgūdžių mokymas
Operatoriai turi būti susipažinę su įrangos veikimu, proceso parametrais ir kokybės standartais bei gebėti savarankiškai spręsti įprastus gedimus. Pavyzdžiui, viena įmonė reguliariai mokydama įgūdžių sutrumpino laiką, per kurį operatoriai nustato įrangos gedimus, nuo 30 minučių iki 5 minučių.
4.2 Proceso stebėjimas
Gamybos procese pagrindiniai kokybės rodikliai, tokie kaip maišelio ilgis, sandarinimo stiprumas ir rašto padėtis, turi būti stebimi realiu laiku. Jei nustatomos neįprastos sąlygos, gamyba turi būti nedelsiant sustabdyta, kad būtų galima pakoreguoti. Viena įmonė naudojo internetinę tikrinimo sistemą, kad sutrumpintų reakcijos laiką į kokybės sutrikimus nuo 10 minučių iki 1 minutės.
4.3 Įrašų-laikymas ir atsekamumas
Turėtų būti sukurtas visas gamybos įrašų archyvas, įskaitant informaciją apie žaliavų partijas, proceso parametrus, kokybės tikrinimo duomenis ir kt., kad būtų galima atlikti atsekamumo analizę, jei kyla kokybės problemų. Viena įmonė, įdiegusi kokybės atsekamumo sistemą, sutrumpino problemos vietos nustatymo laiką nuo 2 valandų iki 10 minučių.
V. Aplinkos vadyba: išorinė kokybės pastovumo garantija
Temperatūra, drėgmė, švara ir apšvietimo sąlygos gamybos aplinkoje taip pat turės įtakos medžiaginių maišelių kokybei.
5.1 Temperatūros ir drėgmės kontrolė
Popierius sugeria drėgmę ir lengvai deformuojasi. Jei gamybos aplinkoje drėgmė yra per didelė, popierius išsiplės, o tai turės įtakos popierinio maišelio formos dydžio stabilumui, o dėl mažos drėgmės popierius gali tapti trapus, todėl padidėja lūžimo rizika. Viena įmonė sumažino popieriaus deformacijos greitį 60 %, apribodama drėgmę dirbtuvėse iki 50 % ± 5 % santykinio drėgnumo.
5.2 Švaros valdymas
Pakavimo į maišus procese tokios nešvaros kaip dulkės ir alyvos dėmės lengvai prilimpa prie popieriaus arba karšto sandarinimo vietų, o tai turi įtakos sandarinimo stiprumui arba spausdinimo kokybei. Įmonė savo gaminių paviršiaus švarumą padidino iki ISO 5, įrengdama valymo patalpų dirbtuves.
5.3 Apšvietimo sąlygos
Fotoelektrinės sekimo sistemos yra jautrios šviesos intensyvumui. Apšvietimo ar šešėlių trūkumas dirbtuvėse gali lemti klaidingą fotoelektrinių akių įvertinimą ir paveikti medžiaginio maišelio ilgio tikslumą. Viena įmonė pagerino savo fotoelektrinių akių sekimo tikslumą iki 99,5 proc., optimizuodama savo dirbtuvių apšvietimo išdėstymą.
Išvada:
Popierinio maišelio su plokščiu dugnu{0}}kokybei įtakos turi žaliavos, įranga, procesas, veikimas ir aplinka. Siekdamos nuolat gerinti pakavimo į maišus kokybę, įmonės turi kontroliuoti žaliavų kokybę iš šaltinio, pasirinkti didelio tikslumo ir stabilumo pakavimo į maišus įrangą, optimizuoti proceso parametrų kontrolę, stiprinti operatorių mokymą ir gerinti gamybos aplinką. Ateityje, toliau taikant pažangias ir skaitmenines technologijas, kvadratinių popierinių maišelių mašina vystysis aukšto tikslumo, didelio efektyvumo ir mažo energijos suvartojimo kryptimi, užtikrindama tvirtą paramą aukštos kokybės pakavimo pramonės plėtrai.

Kokie pagrindiniai veiksniai turi įtakos mašininio -keturkampio-apatinio popierinio maišelio kokybei?
May 04, 2026
You May Also Like




Siųsti užklausą
Produkto kategorija
Susisiekite su mumis
- Tel: +86-577-58198379
- Faksas: +86-577-58129955
- El. paštas:
paper@allwell-group.com
market02@allwell-group.com - Pridėti: Binhai Naujas Pramonės, Pingjangas Šalis, Džedziangas Provincija